Percer du plexiglas ne se résume pas à choisir un foret et appuyer sur la gâchette. L’épaisseur de la plaque conditionne la vitesse de rotation, le type d’outil et la gestion de la chaleur – trois paramètres qui évoluent dans des directions opposées selon qu’on travaille une plaque fine ou un bloc épais. Ce tableau récapitule les écarts techniques avant d’entrer dans le détail de chaque configuration.
Tableau comparatif : perçage plexiglas fin vs épais
| Paramètre | Plaque fine (moins de 5 mm) | Plaque épaisse (10 mm et plus) |
|---|---|---|
| Risque principal | Éclatement à la sortie, vibration | Surchauffe, accumulation de copeaux |
| Type de foret recommandé | Foret étagé ou foret à bois modifié | Foret hélicoïdal à angle faible, spécial plastique |
| Vitesse de rotation | Modérée à lente | Lente, avec pauses régulières |
| Refroidissement | Rarement nécessaire | Recommandé dès que la profondeur dépasse le diamètre |
| Support sous la plaque | Nécessaire (bois de chute) | Recommandé pour limiter les éclats en sortie |
| Avance en fin de trou | Réduire fortement à l’approche de la sortie | Réduire et retirer régulièrement pour évacuer les copeaux |
Ces données structurent les choix à faire avant de commencer. Les sections suivantes expliquent pourquoi ces écarts existent et comment les appliquer concrètement.
Perçage plexiglas fin : priorité au contrôle de l’éclat
Une plaque de moins de 5 mm d’épaisseur offre peu de matière pour amortir les vibrations. Le foret traverse rapidement, et c’est précisément à ce moment que les fissures apparaissent : le flanc inférieur de la plaque n’est plus soutenu, et la pointe arrache la matière plutôt qu’elle ne la coupe.
Le foret étagé (ou foret en escalier) présente ici un avantage mécanique direct. Sa géométrie progressive agrandit le trou par paliers successifs, ce qui réduit la pression latérale exercée sur les bords. Un foret hélicoïdal classique peut aussi fonctionner, à condition d’avoir été affilé à un angle adapté au plastique – l’angle de coupe standard pour le métal tend à déchirer le PMMA plutôt qu’à le trancher.
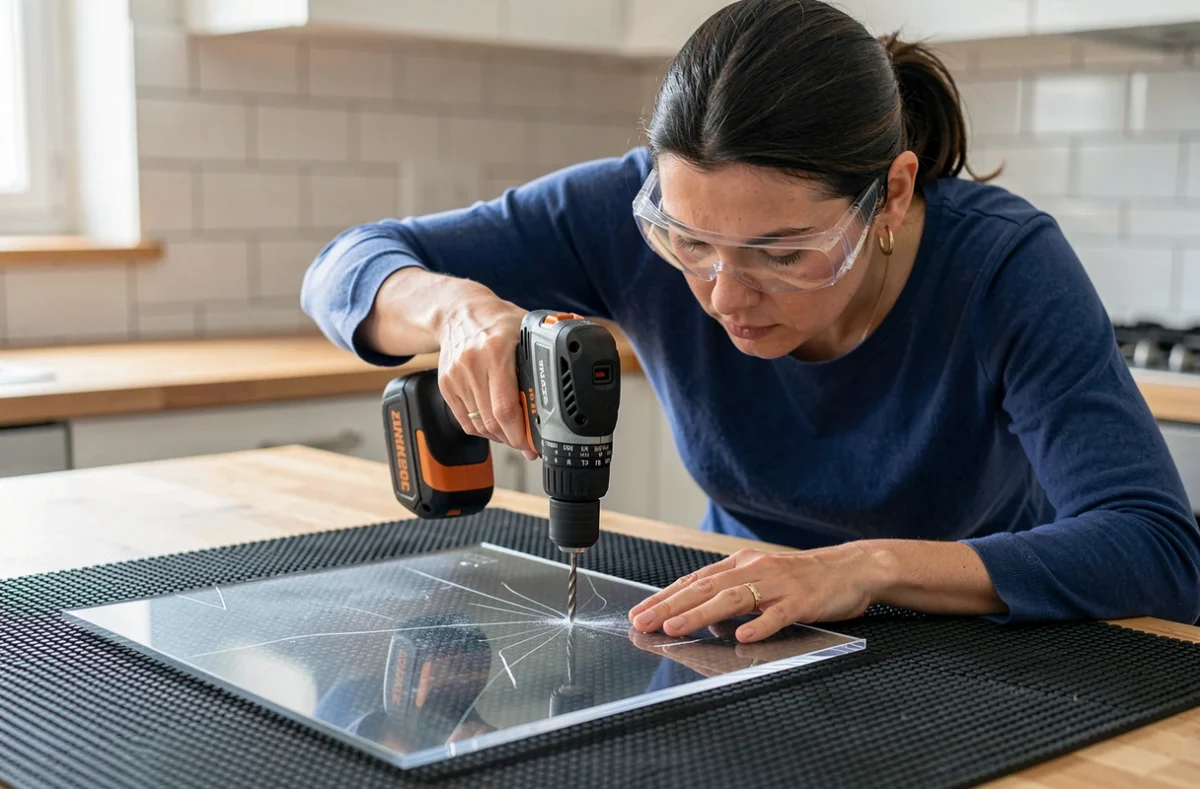
Le support sous la plaque n’est pas optionnel sur une plaque fine. Placer un morceau de bois de chute directement contre la face inférieure oblige le foret à déboucher dans une matière qui maintient les fibres en place. Sans ce support, l’éclatement en sortie est quasi systématique.
La vitesse de rotation doit rester modérée. Trop rapide, le foret génère une chaleur suffisante pour ramollir localement le PMMA et le faire fondre plutôt que couper – ce qui produit des bavures collées difficiles à éliminer sans abîmer la surface.
Réduire l’avance en fin de perçage
Sur une plaque fine, ralentir la descente du foret à l’approche de la sortie est le geste qui fait la différence. La pression doit diminuer dès que la pointe commence à déboucher. Ce contrôle manuel compense l’absence d’épaisseur pour absorber les efforts.
Perçage plexiglas épais : la gestion thermique comme contrainte centrale
Dès que la plaque dépasse une dizaine de millimètres, la dynamique change. Le foret reste longtemps en contact avec la matière, les copeaux s’accumulent dans la goujure, et la chaleur monte progressivement. Un PMMA surchauffé ramollit, se reforme autour du foret et peut littéralement souder l’outil à la plaque.
Le guide d’usinage ACRYLITE recommande un refroidissement actif lorsque la profondeur du trou dépasse le diamètre du foret. Ce seuil correspond au moment où l’évacuation naturelle des copeaux devient insuffisante. Sans refroidissement, la chaleur accumulée dépasse rapidement la température de transition du PMMA.
Foret et vitesse pour les grandes épaisseurs
Un foret hélicoïdal à pas large facilite l’évacuation des copeaux sur les perçages profonds. L’angle de pointe doit être adapté au plastique – un angle trop agressif accroche et tire la matière. La vitesse de rotation doit être volontairement lente : plus la plaque est épaisse, plus la chaleur de friction s’accumule, et une vitesse réduite laisse le temps aux copeaux de remonter hors du trou.
Des pauses régulières pendant le perçage servent à deux choses : retirer le foret pour dégager les copeaux accumulés, et laisser refroidir la zone de travail. Sur les plaques très épaisses, un filet d’eau ou d’air comprimé dirigé sur le foret peut compléter cette gestion thermique.
Trou de fixation et jeu de dilatation
Un point que les concurrents n’abordent pas : un trou de fixation ne doit pas serrer la vis. Le PMMA se dilate avec les variations de température. Un montage qui contraint la plaque autour du trou concentre les contraintes mécaniques sur cette zone et favorise les fissures à moyen terme. Le perçage doit prévoir un jeu suffisant pour permettre le mouvement de la plaque, particulièrement dans les montages exposés à des écarts thermiques importants.
Forets pour plexiglas : les critères de sélection selon le diamètre et l’épaisseur
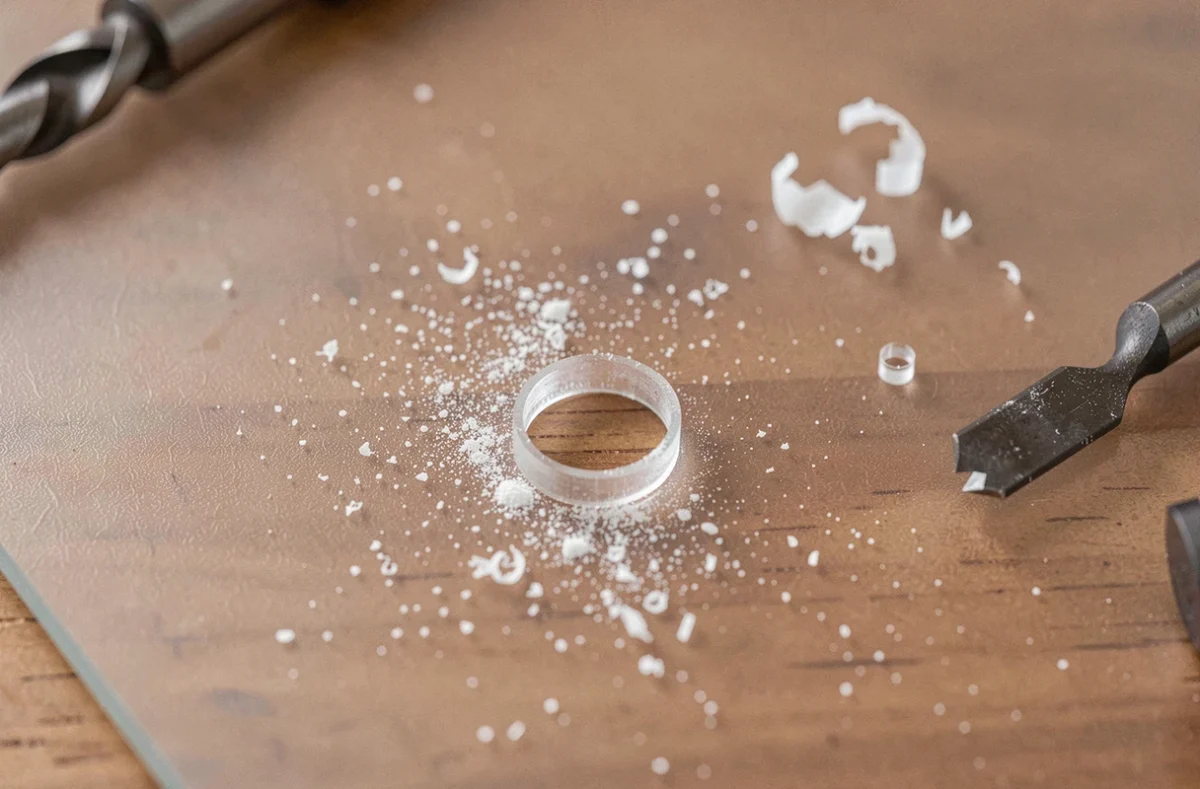
Le marché propose des forets génériques et des forets spécifiquement formulés pour le PMMA. La différence se mesure sur la qualité de coupe et la durée de vie de l’outil, pas seulement sur le résultat immédiat.
- Foret étagé : adapté aux plaques fines, il permet de créer des trous de diamètre progressif sans changer d’outil. Particulièrement utile pour les petits diamètres sur des plaques de moins de 5 mm, où la géométrie étagée limite la pression latérale et réduit le risque d’éclatement.
- Foret hélicoïdal spécial plastique : géométrie de coupe à angle réduit, goujure large pour l’évacuation des copeaux. Recommandé pour les plaques de moyenne à grande épaisseur, en vitesse lente.
- Foret à bois modifié : utilisé par certains praticiens sur du PMMA, il peut donner de bons résultats si l’angle de coupe est adapté, mais reste moins fiable qu’un foret dédié sur les grandes épaisseurs.
- Scie cloche : pour les grands diamètres, elle répartit les efforts sur toute la circonférence du trou. Vitesse très lente obligatoire, support sous la plaque requis, pauses fréquentes pour éviter la surchauffe.
La sortie du foret : le point de rupture le plus fréquent
Quelle que soit l’épaisseur, la majorité des fissures se produisent lorsque le foret débouche. Le principe est identique pour les plaques fines et épaisses, mais les parades diffèrent.
Sur une plaque fine, le support en bois placé sous la plaque absorbe la sortie du foret. Sur une plaque épaisse, réduire l’avance et retirer régulièrement le foret pour dégager les copeaux évite que la pression accumulée n’éclate la matière en sortie.
Placer un adhésif de masquage sur les deux faces de la plaque avant de percer réduit aussi les micro-éclats de surface, particulièrement visibles sur du plexiglas transparent. Ce geste simple préserve la lisibilité optique du matériau autour du trou.
La combinaison support + réduction d’avance en fin de perçage reste la méthode la plus fiable pour obtenir une sortie nette, indépendamment de l’épaisseur travaillée.